Trabajar la plata, el latón y el cobre en el banco de joyería
Vamoka reúne material escrito sobre las operaciones que sostienen la joyería hecha a mano: cortar una chapa con segueta, corregir el perfil con la lima, ablandar el metal con el recocido, cerrar una unión con el soplete, asentar una piedra y llevar la superficie hasta el brillo o el mate que se busca.
No son atajos ni recetas rápidas. Son procesos que dependen de entender cómo reacciona cada aleación al calor, a la presión y al abrasivo, y de mantener el puesto de trabajo en un estado que permita repetir un gesto con la misma precisión mañana.
- Metales
- Segueta y lima
- Recocido
- Soldadura
- Engaste
- Acabados
- Seguridad
01 — Materia
Plata, latón, cobre y las aleaciones que se usan a diario
El cobre puro es blando, muy dúctil y responde bien al martillo, pero se marca con facilidad y su color evoluciona rápido al contacto con el aire. El latón, aleación de cobre y cinc, es más duro y más rígido; corta con un tacto seco y se lima dejando viruta corta. La proporción de cinc cambia bastante las cosas: los latones más ricos en cobre tiran a rojizo y se trabajan mejor en frío, mientras que los más cargados de cinc se vuelven amarillos y quebradizos si se fuerzan sin recocer.
La plata de ley, con un 92,5 % de plata y el resto normalmente cobre, es el punto medio habitual del banco: suficientemente dócil para conformarla y suficientemente firme para que una pieza terminada aguante el uso. Ese cobre de la aleación es también el que provoca el óxido gris que aparece tras calentar, y el que obliga a decapar la pieza después de cada soldadura.
Conviene tener presente el concepto de acritud. Cada golpe de martillo, cada pasada por la hilera y cada curvado endurecen el metal: los granos se deforman y el material pierde plasticidad hasta que se agrieta. No es un defecto, es el comportamiento normal de un metal trabajado en frío, y el recocido existe precisamente para revertirlo.
Señales de que el metal ya no admite más trabajo en frío
- La chapa recupera menos forma al soltarla y se resiste al doblado.
- Aparecen pequeñas grietas en el borde exterior de una curva.
- El sonido al golpear se vuelve más agudo y seco.
- La lima resbala en lugar de morder de forma regular.
02 — Corte y perfilado
Serrado con segueta y trabajo de lima
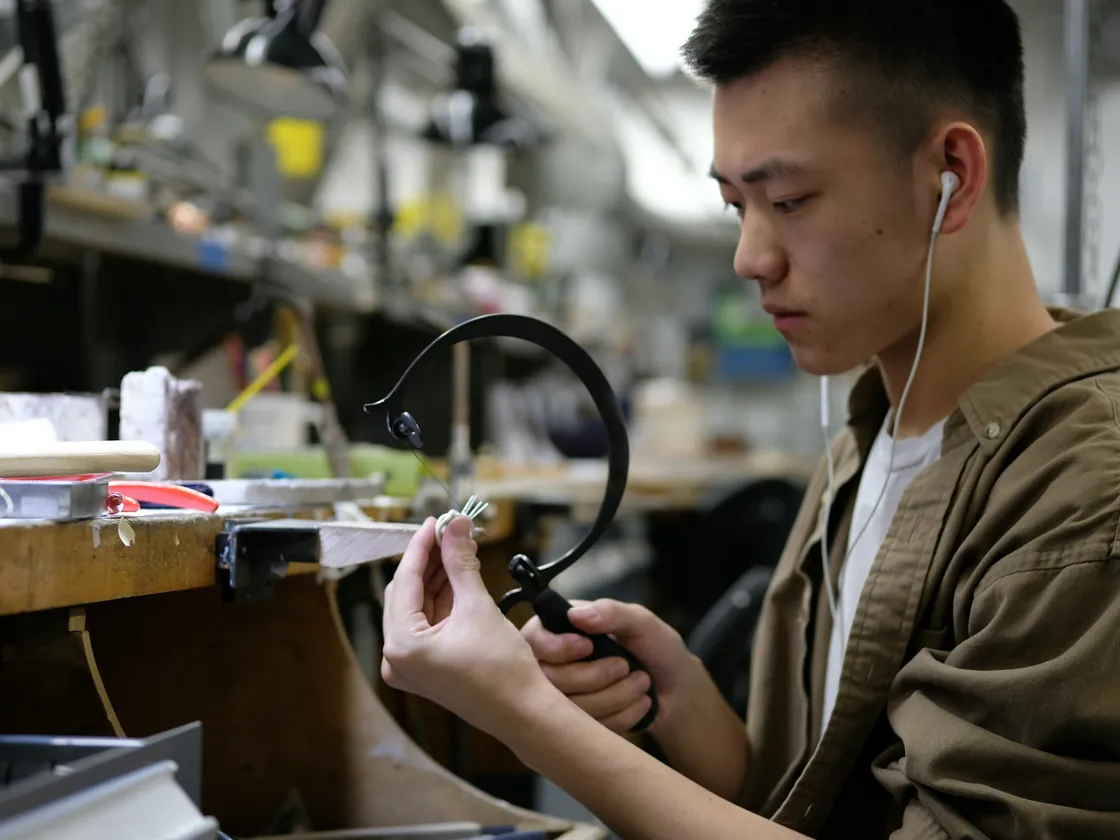
La segueta corta al tirar hacia abajo, y esa es la clave de casi todo lo que se hace con ella. La hoja se monta con los dientes mirando hacia el mango y se tensa hasta que produce un tono claro al pulsarla; una hoja floja se tuerce, muerde de lado y se parte. El arco se mueve en vertical, largo y sin prisa, dejando que la herramienta avance por su propio peso mientras la otra mano sostiene la pieza contra la escuadra del tas.
El número de la hoja se elige según el grosor de la chapa. Una regla práctica sencilla: al menos dos o tres dientes deben estar en contacto con el canto del metal en todo momento. Si hay menos, la hoja engancha; si hay muchos, el corte se atasca con la viruta.
Después llega la lima, que no sirve para quitar material rápido sino para definir el perfil. Se trabaja siempre en el empuje hacia delante, levantando la lima en el retroceso para no redondear los picos ni cargar el picado de limaduras. El basto abre la forma, el semidulce la aproxima y el dulce la deja lista para el papel abrasivo. Cambiar de grado antes de tiempo obliga a repetir todo el proceso.
Secuencia habitual para calar una forma interior
- Marcar el trazado Traspasar el dibujo al metal con punta de trazar sobre una superficie mate; un lápiz se borra con el sudor de la mano.
- Granetear y taladrar Marcar el punto de entrada con granete para que la broca no patine y abrir un agujero dentro de la zona que se va a eliminar.
- Pasar la hoja Introducir la sierra por el agujero antes de tensarla en el arco y volver a comprobar la tensión.
- Cortar por fuera de la línea Dejar una décima de margen visible: ese margen es el que después consumirá la lima.
- Girar la pieza, no la sierra En las curvas cerradas, serrar en el sitio mientras se rota el metal contra la hoja.
- Repasar el canto Limar en perpendicular a la superficie y comprobar la escuadra a contraluz.
03 — Calor y forma
Recocido y conformado del metal
Recocer es devolver al metal su estructura blanda mediante calor controlado. Se calienta de manera uniforme hasta un rojo apagado, visible con claridad solo si se baja la luz del taller, y se mantiene un instante antes de retirar la llama. El error más común es fiarse del color bajo un foco potente: bajo luz fuerte, el rojo aparece cuando la temperatura ya se ha pasado, y en plata de ley esa diferencia puede significar una superficie granulada o una pieza fundida por un borde.
El cobre y el latón admiten enfriado rápido en agua sin perder blandura. La plata de ley se deja templar unos segundos antes de sumergirla, sobre todo si lleva soldaduras, para evitar tensiones bruscas en las uniones. Tras enfriar, la pieza sale gris u oscura y pasa por el baño decapante que retira el óxido superficial.
Con el metal ya blando empieza el conformado. Una tira recta se convierte en anillo doblándola progresivamente con alicates de boca redonda o sobre un triboulet, cerrando primero los extremos para que hagan contacto real antes de buscar la redondez definitiva. Una unión que no cierra a tope no se puede soldar bien: la aportación no rellena huecos, fluye por capilaridad entre superficies que ya se tocan.
El repujado y el embutido siguen la misma lógica en varias vueltas. Se trabaja hasta notar acritud, se recuece, se decapa y se vuelve a empezar. Intentar sacar toda la profundidad en una sola sesión es la vía más directa a una fisura en el punto de mayor estiramiento.
04 — Unión
Soldadura con soplete y la función del fundente
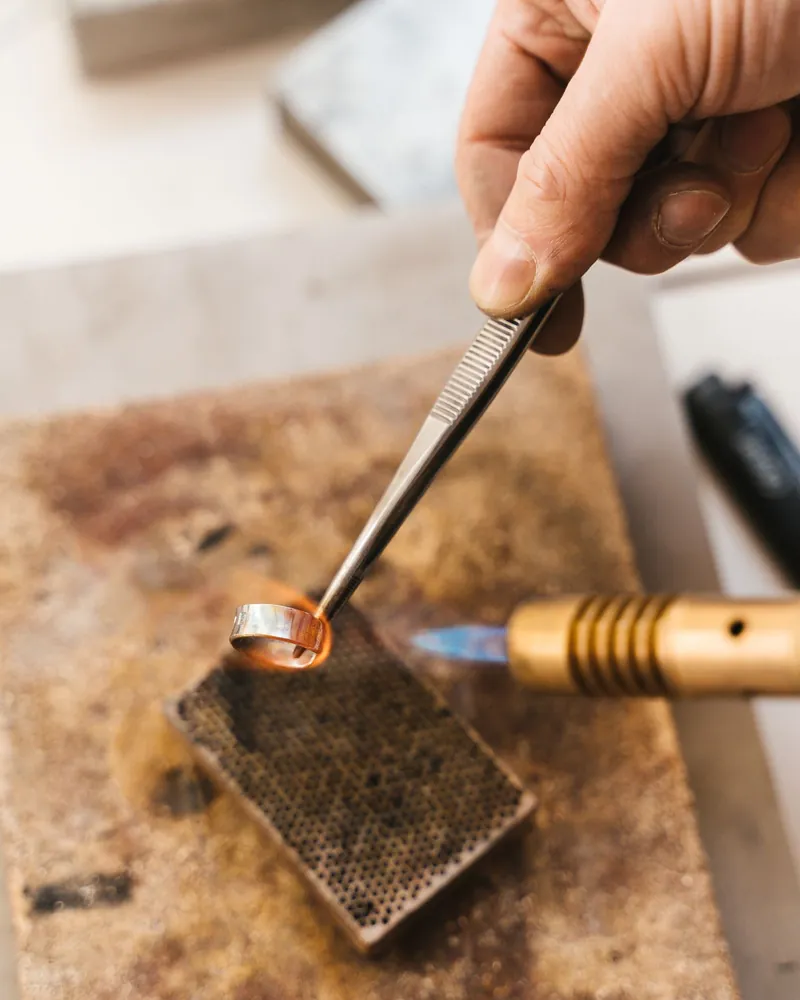
En joyería no se funde el metal base: se funde una aleación de aportación con punto de fusión más bajo, que se introduce por capilaridad en una unión limpia y ajustada. De ahí que la preparación pese más que el momento de aplicar la llama. Las superficies deben estar libres de grasa, óxido y restos de lima, y deben tocarse a lo largo de toda la junta.
El fundente cumple una tarea concreta: al calentarse forma una película vítrea que aísla el metal del oxígeno y disuelve los óxidos que se forman durante el calentamiento. Sin esa barrera, el óxido aparece antes de que la aportación fluya y la soldadura simplemente se queda en bola sobre la superficie. El propio fundente sirve además como indicador visual, porque su cambio de aspecto —de blanco pulverulento a claro y brillante— avisa de que la pieza se acerca a la temperatura de trabajo.
Las aportaciones se clasifican por temperatura de fusión: fuerte, media y blanda. En una pieza con varias uniones se empieza por la más fuerte y se desciende, de modo que cada soldadura posterior no reabra la anterior. Cuando ya no queda margen, se recurre a protecciones locales y a un calentamiento muy dirigido.
Antes de encender el soplete
- Junta a tope, sin luz visible entre las piezas.
- Superficies desengrasadas y sin marcas de dedos.
- Fundente aplicado en la zona de unión y su entorno inmediato.
- Aportación cortada en pallones pequeños y del grado correcto.
- Pieza apoyada de forma estable sobre ladrillo refractario.
- Baño decapante preparado y superficie de trabajo despejada.
05 — Piedras
Técnicas de engaste y lo que exige cada una
Engastar es sujetar una piedra con el propio metal, sin adhesivos, aprovechando su capacidad de deformarse de manera controlada. Cada sistema responde a una geometría distinta y a un compromiso diferente entre protección de la piedra y cantidad de luz que la atraviesa.
- Engaste en bisel o chatón
- Una banda de metal rodea el contorno de la piedra y se abate sobre el bisel del cabujón. Requiere una altura muy ajustada: sobra medio milímetro y la pared se arruga; falta y la piedra queda suelta. Es el sistema más protector y el más habitual para piedras opacas.
- Engaste en garras
- Varios brazos verticales se doblan sobre la corona de la piedra tras abrir un asiento interior. Deja pasar mucha luz por los laterales, lo que favorece a las piedras transparentes, y expone más el material a golpes.
- Engaste en grano
- Se levantan pequeñas porciones de metal de la propia superficie con un buril y se empujan sobre el borde de la piedra, redondeándolas después con una perlera. Exige control fino del buril y un asiento muy preciso.
- Engaste en carril
- Dos paredes paralelas ranuradas retienen una hilera de piedras. La regularidad del canal manda sobre todo lo demás: cualquier variación de anchura se ve inmediatamente en la alineación.
En todos los casos, el asiento se prepara antes de tocar la piedra. Se comprueba con la pieza vacía, mirando a contraluz si el contorno apoya de forma continua, y solo entonces se coloca la gema definitiva. También conviene recordar que cada material tiene su tolerancia: algunas piedras son sensibles al calor, a los cambios bruscos de temperatura o a los productos de limpieza, y esa sensibilidad condiciona el orden completo de las operaciones.
06 — Superficie
Pulido, satinado y matizado de superficies
El acabado no añade calidad: la revela. Un brillo espejo amplifica cualquier onda que haya quedado del limado, y por eso la superficie debe estar resuelta antes de acercarla al disco. La secuencia de abrasivos avanza sin saltos, y cada grado debe borrar por completo las marcas del anterior; una forma sencilla de comprobarlo es cambiar la dirección de trabajo en cada paso, de modo que las rayas cruzadas delaten lo que aún falta.
El pulido con pastas sigue el mismo principio en dos fases: una pasta más agresiva que iguala y otra final que abrillanta, con discos separados para cada una. Mezclarlas en el mismo trapo arrastra partícula gruesa hasta el último paso y deja la superficie velada.
El matizado abre otro registro. El cepillado direccional deja un satinado con veta continua; el chorreado produce un mate uniforme y sin dirección; la abrasión con estropajo fino da una textura suave que envejece bien con el uso. Combinar zonas pulidas y mates en una misma pieza es un recurso frecuente, siempre que el límite entre ambas esté trazado con nitidez.
07 — Medida
Medida y proporciones del anillo
El interior del anillo es una circunferencia, y esa es toda la aritmética necesaria. La longitud de la tira que hay que cortar equivale al diámetro interior deseado más el grosor de la chapa, multiplicado por pi. El grosor se suma porque el metal se estira por fuera y se comprime por dentro al curvarse, de modo que la fibra neutra pasa por el centro del espesor.
En España, la numeración habitual de anillos se corresponde con el perímetro interior en milímetros restándole cuarenta y ocho, de forma que un talla 12 equivale aproximadamente a sesenta milímetros de contorno. Conviene medir siempre con el mismo criterio y anotarlo, porque conviven varias escalas y la confusión entre ellas es una de las causas más frecuentes de una pieza que no encaja.
Factores que modifican la talla final
- Los aros anchos aprietan más que los estrechos con el mismo diámetro interior.
- Un perfil interior redondeado resulta más cómodo y suele permitir media talla menos.
- La mano cambia de volumen con el calor, el esfuerzo y la hora del día.
- La medida debe pasar sobre el nudillo, no solo ajustar en la base del dedo.
- El pulido posterior retira material y puede subir ligeramente la talla.
08 — Puesto de trabajo
Seguridad y orden en el banco del joyero
El taller de joyería concentra en poco espacio llama abierta, ácidos diluidos, polvo metálico y herramientas de corte. Ninguno de esos riesgos es dramático por separado, pero todos empeoran con el desorden y con la costumbre. La mayoría de los incidentes no vienen de una operación complicada, sino de un gesto rutinario hecho en un banco saturado.
La ventilación merece atención propia. El decapado, la soldadura y el uso de fundentes liberan vapores que no deben respirarse de forma continuada, y el pulido levanta un polvo fino que se acumula sin que se note. Una extracción cercana al punto de trabajo resuelve mucho más que una ventana abierta al otro extremo de la sala.
Comprobaciones de rutina
- Protección ocular durante el corte, el taladrado y el pulido.
- Pelo recogido y sin mangas sueltas cerca del motor de pulir.
- Zona de soldadura despejada, sobre base refractaria y lejos de papel o disolventes.
- Ácidos y decapantes en recipientes cerrados y etiquetados, siempre añadiendo el producto al agua.
- Ventilación o extracción activa antes de encender el soplete.
- Comprobación de mangueras y conexiones de gas antes de cada sesión.
- Nada de comida ni bebida en la superficie de trabajo.
Mantenimiento del banco
Un banco cuidado ahorra tiempo y evita errores. La bandeja recogedora bajo el tablero retiene limaduras y recortes; vaciarla con regularidad mantiene limpia la zona de trabajo y conserva el material.
- Limpiar las limas con carda para que no resbalen ni marquen la pieza.
- Guardar cada herramienta en un sitio fijo y volver a dejarla ahí al terminar.
- Separar los discos de pulir por pasta y no intercambiarlos nunca.
- Revisar el estado de las hojas de segueta y descartar las torcidas.
- Proteger las superficies de acero pulido de la humedad y del ácido.
- Mantener la iluminación directa sobre el tas y libre de sombras.
09 — Contenido
Qué se publica en Vamoka
Vamoka es un proyecto editorial e informativo dedicado al trabajo del metal en joyería. El material que se publica está organizado en artículos de lectura seguida sobre los procesos del banco: propiedades de la plata, el latón y el cobre, corte y limado, recocido y conformado, soldadura y fundentes, engastes, acabados de superficie, cálculo de medidas y organización segura del puesto de trabajo.
Los textos se escriben para leerse de principio a fin, no como fichas sueltas. Se describen los criterios y las razones detrás de cada operación, y se señalan los errores habituales cuando resultan útiles para entender el proceso. Cuando un contenido se amplía o se corrige, se actualiza directamente en la página correspondiente.
El sitio no vende productos, no ofrece servicios de taller ni recoge encargos. Tampoco sustituye la formación práctica: el trabajo con llama, ácidos y herramientas de corte se aprende con supervisión y con tiempo.
10 — Contacto
Escribir al proyecto
Para consultas sobre los contenidos publicados, correcciones o sugerencias de temas relacionados con el trabajo del metal en joyería, se puede escribir a [email protected]. Es la única vía de contacto del proyecto.